O que é MES e como ele conecta planejamento e produção
O que é um MES, por que surgiu, como difere de ERP e SCADA, o que faz (ordens, rastreabilidade, OEE) e um fluxo completo do pedido ao retorno ao ERP.

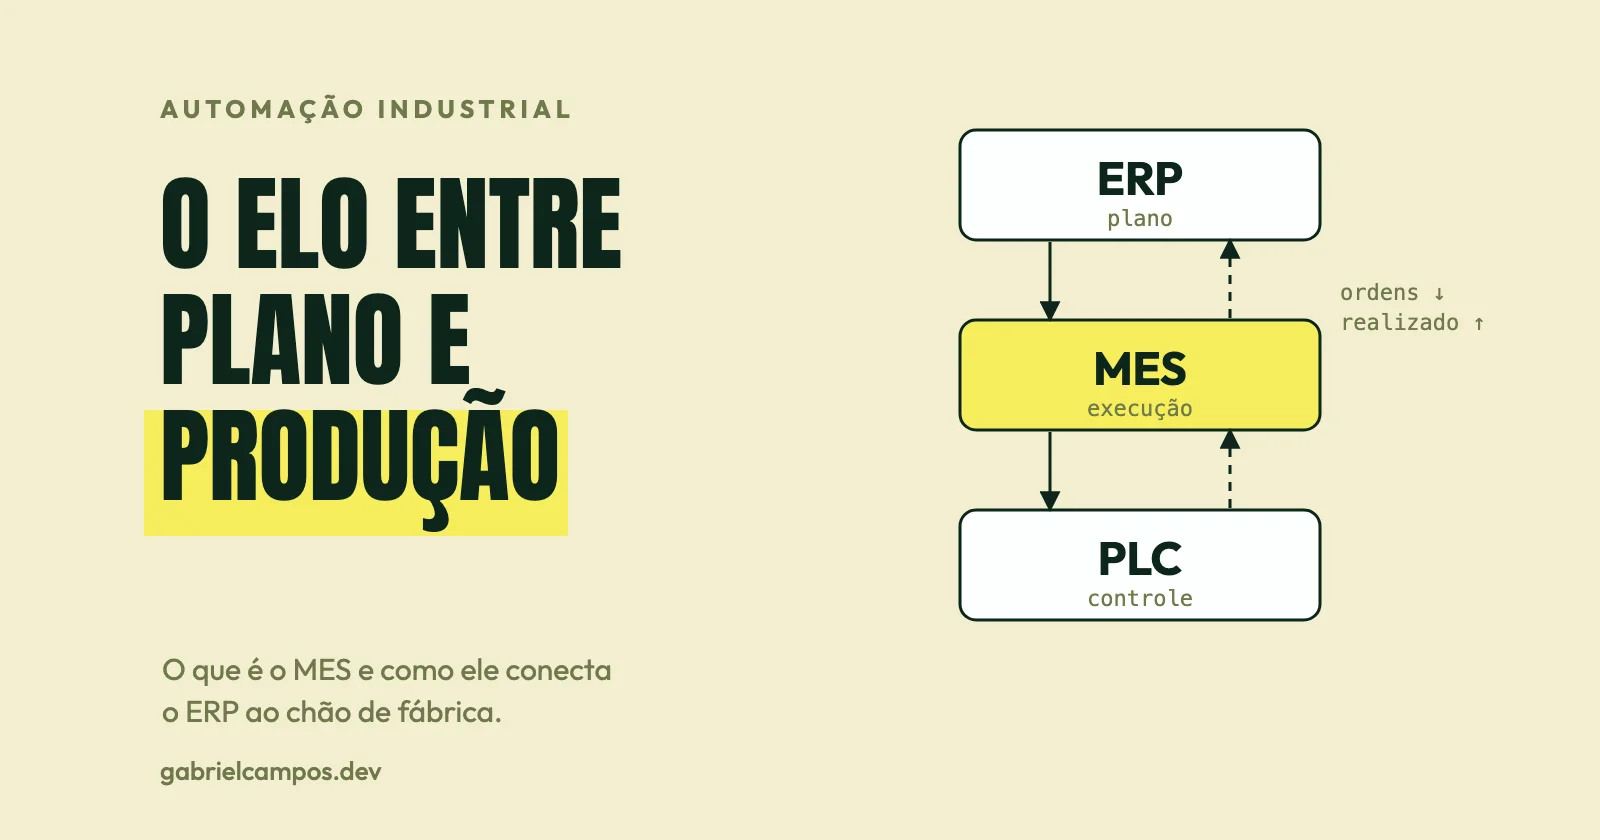
O ERP sabe que existe um pedido de 1.000 unidades. O PLC sabe que um sensor acabou de contar mais uma. Entre os dois há uma pergunta que nenhum dos dois responde sozinho: essas unidades pertencem a qual ordem, qual lote, qual turno, e a produção está no ritmo planejado? É esse espaço que o MES ocupa.
Este é o terceiro artigo da série. Depois da visão geral da arquitetura e dos PLCs, subimos para o nível de execução da manufatura.
O que é um MES e por que surgiu
MES significa Manufacturing Execution System, sistema de execução da manufatura. Segundo um artigo acadêmico publicado no South African Journal of Industrial Engineering, o termo foi criado em 1990 pela consultoria Advanced Manufacturing Research (AMR) para nomear um conjunto de software que viabiliza a execução da manufatura por meio da integração entre os sistemas de planejamento e de controle.
A motivação é estrutural: os sistemas de planejamento (como o ERP) trabalham com horizontes de dias a meses e com dados agregados, e os sistemas de controle (PLCs, DCS) trabalham em milissegundos e com sinais de máquina. Nenhum dos dois, sozinho, entende “a ordem 1001 está 78% concluída, o lote L-001 usou matéria-prima do fornecedor X e a linha ficou parada 40 minutos por falta de rótulo”. Faltava uma camada que transformasse o plano em instruções de execução e os sinais de chão de fábrica em informação de negócio.
No modelo ISA-95, essa camada corresponde ao nível 3, a gestão de operações de manufatura (Manufacturing Operations Management, MOM). A parte 3 da norma descreve um modelo das atividades desse nível, e a documentação da OPC Foundation sobre a norma lista, entre as funções do nível 3, produção, manutenção, qualidade e laboratório, e movimentação de inventário. Na prática, “MES” é o nome comercial mais comum para produtos que cobrem parte ou todo esse escopo. Uma nota de leitura: o ISA-95 descreve atividades e informação, não um produto; um mesmo software pode cobrir mais de uma delas, e as fronteiras variam entre fornecedores.
MES, ERP, SCADA e controle: quem faz o quê
| Sistema | Pergunta que responde | Horizonte | Dado típico |
|---|---|---|---|
| ERP (nível 4) | O que preciso produzir, comprar e entregar? | meses, semanas, dias | pedidos, estoque, custos |
| MES (nível 3) | O que estou produzindo agora e como está indo? | turnos, horas, minutos | ordens em execução, lotes, apontamentos, paradas |
| SCADA | O que está acontecendo no processo? | segundos | estados, alarmes, tendências de variáveis |
| PLC/DCS (nível 2) | O que cada máquina deve fazer agora? | milissegundos | entradas, saídas, estados de máquina |
A confusão mais comum é entre MES e ERP. Resumo prático (que o artigo 04 aprofunda): o ERP planeja e contabiliza; o MES executa e registra o que de fato aconteceu. O ERP decide que vai fabricar 1.000 unidades até sexta; o MES coordena como isso acontece na linha, em qual ordem, com qual material, e informa o resultado real.
Já a diferença para o SCADA é de escopo e de semântica. O SCADA supervisiona variáveis de processo e comanda equipamentos; ele não sabe, por natureza, o que é uma ordem de fabricação ou um lote. Em muitas plantas os dois se integram, com o SCADA ou o historiador alimentando o MES com eventos e contagens. O artigo 05 compara os quatro em detalhe.
O que um MES faz
O conjunto de funções varia por fornecedor e setor. As mais citadas:
- Gestão de ordens de fabricação. Recebe as ordens liberadas pelo ERP, programa e distribui para linhas ou estações, acompanha o status.
- Apontamento de produção. Registra quantidades boas, refugo, retrabalho e tempos, de forma manual (operador) ou automática (via equipamentos).
- Rastreabilidade (genealogia). Liga produto final, lote, matérias-primas consumidas, equipamento, turno e operador, em ambos os sentidos: de um lote de matéria-prima aos produtos que o usaram, e de um produto aos seus insumos. Em setores regulados (alimentos, farmacêutico, automotivo, dispositivos médicos) isso costuma ser requisito.
- Controle de qualidade. Coleta inspeções e resultados de testes, aplica planos de amostragem, bloqueia lotes fora de especificação.
- Gestão de recursos e materiais. Estado de equipamentos, ferramentas, disponibilidade de material nas linhas, instruções de trabalho.
- Monitoramento de paradas e indicadores. Motivos de parada, tempo de ciclo, OEE.
OEE
O OEE (Overall Equipment Effectiveness) é o indicador mais associado ao MES. Em sua formulação mais difundida, é o produto de três fatores:
- Disponibilidade = tempo em que a máquina produziu ÷ tempo planejado de produção;
- Desempenho = produção real ÷ produção teórica no tempo em que operou (relação com o tempo de ciclo ideal);
- Qualidade = peças boas ÷ peças totais.
A norma ISO 22400-2 (2014) define indicadores de desempenho para gestão de operações de manufatura, com fórmula, unidade e comportamento temporal para cada um, usando as unidades de trabalho da IEC 62264. Como a ISO 22400 é uma norma paga e esta consulta se baseou no catálogo, trate as fórmulas acima como a formulação corrente de mercado, e confira na norma as definições exatas antes de adotar o indicador em contrato. O ponto prático: dois sistemas podem chamar de “OEE” números diferentes se definirem de forma diferente o que é tempo planejado ou parada programada. Definir isso é decisão de projeto, não detalhe.
Um cálculo hipotético para fixar as ideias: turno de 480 min, 60 min de parada, tempo de ciclo ideal de 0,5 min/unidade, 810 unidades produzidas, das quais 30 refugadas.
- Disponibilidade = 420 / 480 = 0,875
- Desempenho = (0,5 × 810) / 420 = 0,964
- Qualidade = 780 / 810 = 0,963
- OEE = 0,875 × 0,964 × 0,963 ≈ 0,813 (equivale a 0,5 × 780 / 480)
Um fluxo completo: do pedido ao retorno
O exemplo a seguir é hipotético e simplificado: uma fábrica de produtos envasados, com um MES entre o ERP e as linhas.
1. Cliente faz pedido (1.000 un. de SKU-A)
2. ERP: confere estoque, cria a ordem de produção OP-1001, reserva materiais
3. ERP → MES: libera OP-1001 (produto, quantidade, receita/roteiro, data)
4. MES: programa na linha ENV-01, valida disponibilidade de material,
        gera os lotes e as instruções de trabalho
5. MES → controle (via SCADA/gateway): receita e parâmetros da ordem
6. PLC executa; sensores contam; paradas e falhas são sinalizadas
7. Controle → MES: contagens, estados, alarmes relevantes
8. MES: grava apontamentos, associa lotes de matéria-prima, registra qualidade
9. MES → ERP: quantidade produzida/refugada, consumo real, status da ordem
10. ERP: atualiza estoque de produto acabado e custo real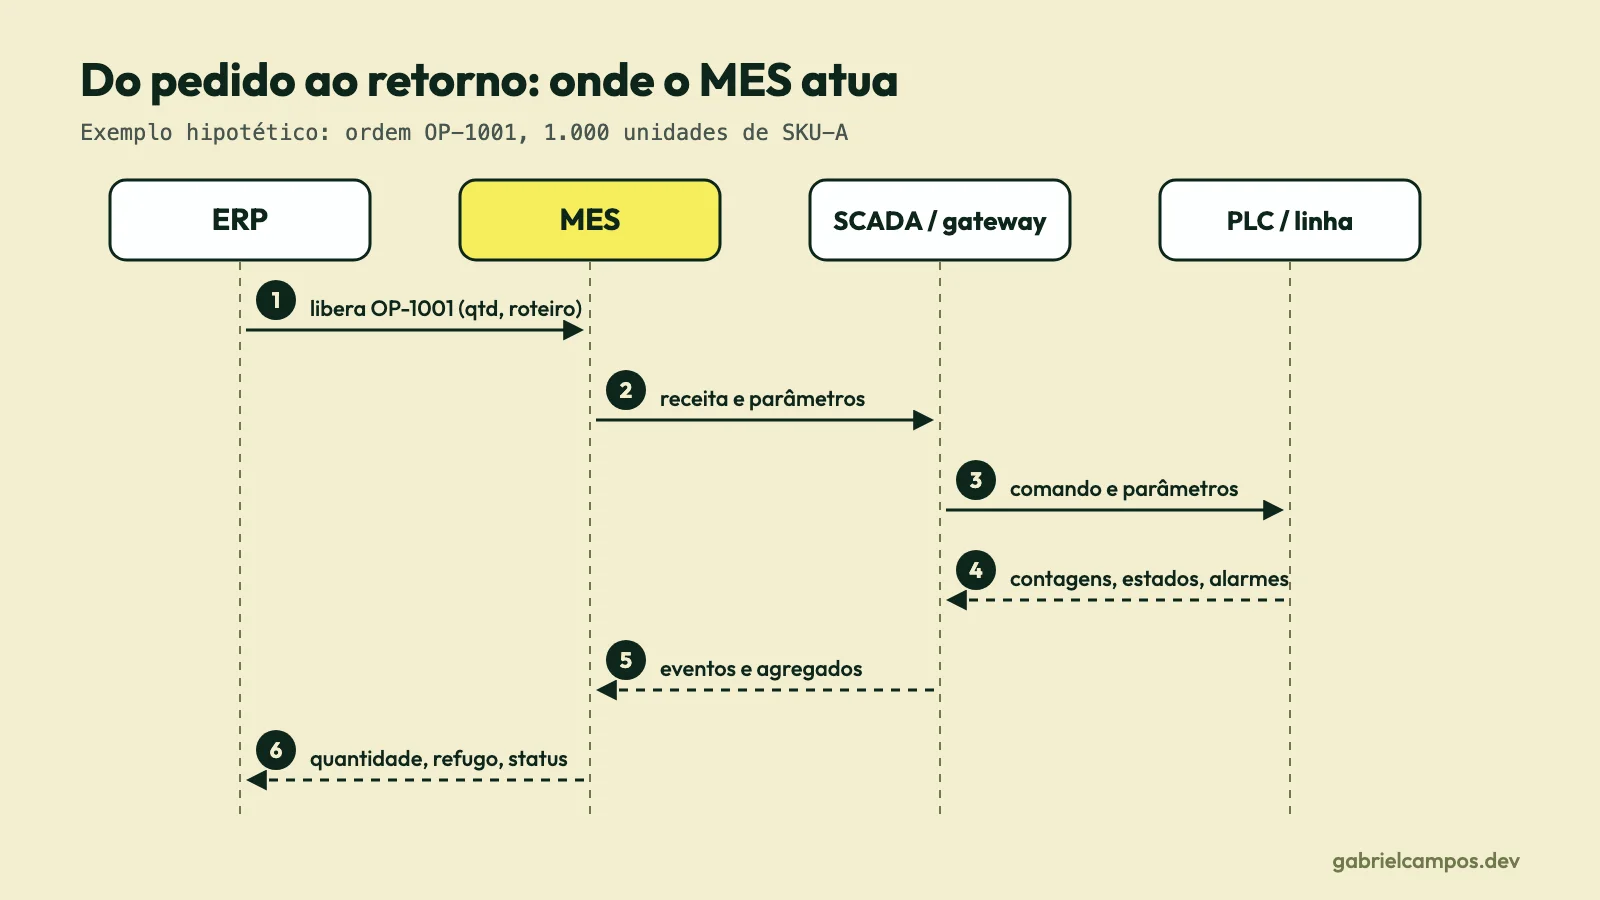
Alguns pontos de projeto escondidos nesse fluxo:
- Idempotência. Contagens e apontamentos podem ser reenviados após uma falha de rede. O MES precisa conseguir receber a mesma mensagem duas vezes sem duplicar a produção.
- Fonte de verdade. A ordem nasce no ERP; o realizado nasce no MES. Quando há divergência (ordem alterada no ERP depois de liberada), é preciso uma regra de reconciliação.
- Autonomia da linha. O passo 6 não depende do MES estar disponível; a linha pode continuar produzindo e os eventos são reenviados quando a comunicação voltar. Isso é decisão de arquitetura, não um padrão que todo produto garante.
Como um MES é construído
Do ponto de vista de software, um MES é um sistema de domínio rico, integração pesada e disponibilidade exigente. Há três caminhos comuns: comprar um produto de mercado, customizar uma plataforma ou desenvolver sob medida. O custo e a flexibilidade de cada um dependem do caso. Os módulos mais comuns espelham as funções: ordens, apontamento, rastreabilidade, qualidade, equipamentos/manutenção, indicadores, integração.
Banco de dados. Bancos relacionais (PostgreSQL, SQL Server, Oracle e semelhantes) são a escolha usual para o modelo transacional: ordens, lotes, genealogia, apontamentos exigem integridade referencial e consistência. Dados de processo de alta frequência costumam ir para um historiador ou banco de séries temporais, separado do transacional (tema do artigo 08).
Um esqueleto ilustrativo do núcleo relacional, em PostgreSQL (testado em PostgreSQL 17 antes de publicar):
CREATE TABLE work_order (
  id            bigint PRIMARY KEY GENERATED ALWAYS AS IDENTITY,
  erp_order_no  text NOT NULL UNIQUE,
  product_code  text NOT NULL,
  qty_planned   integer NOT NULL CHECK (qty_planned > 0),
  status        text NOT NULL DEFAULT 'RELEASED'
                CHECK (status IN ('RELEASED','RUNNING','COMPLETED','CANCELLED'))
);

CREATE TABLE production_report (
  id            bigint PRIMARY KEY GENERATED ALWAYS AS IDENTITY,
  work_order_id bigint NOT NULL REFERENCES work_order(id),
  lot_code      text NOT NULL,
  machine_code  text NOT NULL,
  reported_at   timestamptz NOT NULL,
  qty_good      integer NOT NULL CHECK (qty_good >= 0),
  qty_scrap     integer NOT NULL DEFAULT 0 CHECK (qty_scrap >= 0),
  UNIQUE (machine_code, reported_at)   -- reenvio do mesmo apontamento não duplica
);

-- Reenvio seguro:
INSERT INTO production_report
  (work_order_id, lot_code, machine_code, reported_at, qty_good, qty_scrap)
VALUES (1, 'L-001', 'ENV-01', '2026-03-02 09:00+00', 380, 20)
ON CONFLICT (machine_code, reported_at) DO NOTHING;

-- Progresso da ordem:
SELECT w.erp_order_no, w.qty_planned,
       SUM(r.qty_good) AS boas, SUM(r.qty_scrap) AS refugo,
       round(100.0 * SUM(r.qty_good) / w.qty_planned, 1) AS pct_concluido
FROM work_order w
JOIN production_report r ON r.work_order_id = w.id
GROUP BY w.id;
O modelo real tem muito mais: BOM e roteiro, genealogia de lotes, estados de equipamento, motivos de parada, planos de inspeção, usuários e auditoria. A chave UNIQUE (machine_code, reported_at) mostra um truque de integração simples: usar uma chave natural para tornar o recebimento idempotente. Em produção, a chave certa depende de como o equipamento ou gateway identifica eventos.
Integração. Para baixo, o MES conversa com SCADA, historiadores, gateways e PLCs por protocolos como OPC UA, que tem inclusive uma especificação de modelo comum para ISA-95 (OPC 10030). Para cima, integra com o ERP por APIs, mensageria ou arquivos; o ISA-95 parte 5 trata das transações entre negócio e manufatura. A escolha entre REST, filas ou outro mecanismo é decisão de arquitetura e depende do contexto.
Desafios de implementação
- Escopo e fronteira. Onde termina o ERP e começa o MES? Cadastros de produto, roteiros e custos disputam dono. Decidir isso cedo evita duplicidade.
- Dados de chão de fábrica. Apontamento manual gera erros e atrasos; o automático exige integração com equipamentos heterogêneos e, às vezes, legados que não expõem dados.
- Adoção pelo operador. Um MES que atrapalha a rotina é contornado com planilhas. Interface e fluxo precisam respeitar o ritmo da linha.
- Disponibilidade. Parar o MES não deve parar a produção; é preciso definir o que a linha faz offline e como reconciliar depois.
- Definição de indicadores. Como visto no OEE, números só são comparáveis se as definições forem.
- Evolução. Mudanças de produto, receita e linha são constantes; o sistema precisa ser configurável sem recompilar.
Relação com engenharia de software
Na minha leitura, um MES é um bom caso para aplicar modelagem de domínio e arquitetura orientada a eventos com cuidado: o domínio é rico (ordem, lote, recurso, evento de produção), há integração assíncrona por natureza, e consistência e rastreabilidade importam mais que velocidade de desenvolvimento. Ao mesmo tempo, não é um sistema que se desenhe como um CRUD web: tempo, falha parcial, idempotência e auditoria precisam estar no desenho inicial. O artigo 07 aborda essas escolhas.
Conclusão
O MES existe porque planejar e executar são problemas diferentes, com escalas de tempo, donos e dados diferentes. Ele traduz ordens em execução e sinais de máquina em informação de negócio, e devolve ao ERP o que realmente aconteceu. Entender essa fronteira, entre planejamento (ERP), execução (MES), supervisão (SCADA) e controle (PLC), é o que permite projetar integrações e indicadores confiáveis.
Referências
Este artigo é um estudo baseado nas fontes abaixo. Trechos marcados como opinião refletem a minha leitura. O fluxo de pedido, o cálculo de OEE e o esquema SQL são hipotéticos e ilustrativos.
- Realising the potential of manufacturing execution systems. South African Journal of Industrial Engineering, DOI 10.7166/12-1-358 (origem do termo MES, AMR, 1990). Ano e autoria não verificados com certeza (as fontes consultadas divergem); confirmar na página do periódico antes de citar formalmente.
- ISA. ISA-95 Standard: Enterprise-Control System Integration. Descrição das partes, incluindo a Parte 3 (atividades de operações de manufatura).
- OPC Foundation. OPC 10030, 4.2.3 ISA-95.
- ISO. ISO 22400-2:2014, Key performance indicators (KPIs) for manufacturing operations management, Part 2: Definitions and descriptions. Consulta limitada ao catálogo; as fórmulas não foram verificadas no texto da norma.
Precisa de apoio técnico no seu projeto ou sistema?
Atuo no desenvolvimento de sistemas web sob medida, integrações de APIs e diagnóstico de performance. Atendimento direto com o desenvolvedor, sem intermediários.
Artigos Relacionados
Arquitetura de software de uma fábrica: do sensor ao ERP
Como se organizam sensores, PLCs, SCADA, MES, historiadores e ERP, o modelo ISA-95 e o caminho de um dado do chão de fábrica ao sistema corporativo.
MES, ERP, SCADA e historiadores: diferenças e integração
Comparativo técnico entre MES, ERP, SCADA e historiadores: o que cada um recebe e produz, como se integram e o que quebra quando a integração é ruim.