ERP na indústria: como organiza uma operação de manufatura
Como um ERP planeja a manufatura: MRP, BOM, roteiros, ordens, estoque, compras e custos, a diferença para o MES e o efeito de uma mudança de demanda.

Quando se fala em software de manufatura, o ERP costuma ser o sistema mais conhecido e o menos compreendido pelos desenvolvedores que precisam integrá-lo a outros. Ele não controla máquinas e não acompanha a linha em tempo real. O que ele faz é planejar, comprometer recursos e contabilizar: decide o que precisa ser produzido e comprado, reserva materiais, calcula custos e fecha as contas.
Este é o quarto artigo da série. Já vimos a arquitetura geral, os PLCs e o MES. Agora olhamos para o nível 4 do ISA-95.
O que é um ERP
ERP (Enterprise Resource Planning) é um conjunto integrado de módulos que compartilham uma base de dados da empresa: financeiro e contábil, vendas, compras, estoque, produção, custos, recursos humanos, entre outros. O ponto distintivo é a integração em torno de dados mestres comuns: o mesmo cadastro de item, de cliente e de fornecedor alimenta todos os módulos, e uma transação em um módulo (por exemplo, o recebimento de material) gera efeitos nos outros (estoque, contas a pagar, custo).
Na manufatura, o módulo de produção do ERP cuida de planejamento, não de execução em chão de fábrica. No vocabulário do ISA-95, os sistemas de negócio e logística pertencem ao nível 4, com horizontes de meses, semanas e dias, segundo a descrição publicada pela OPC Foundation sobre a norma.
De MRP a ERP
A evolução costuma ser contada em etapas. As datas e atribuições abaixo vêm de fontes secundárias (a literatura sobre o tema é majoritariamente de consultorias e fornecedores), então trate-as como a narrativa corrente, não como história verificada em documentos primários:
- MRP (Material Requirements Planning). Atribuído a Joseph Orlicky, na década de 1960. A lógica central: a partir da demanda de produtos acabados, da estrutura de produto e do estoque, calcular o que, quanto e quando produzir ou comprar de cada componente.
- MRP em ciclo fechado (closed-loop MRP). Adicionou a verificação da viabilidade do plano contra a capacidade e a realimentação do que realmente aconteceu.
- MRP II (Manufacturing Resource Planning). Atribuído a Oliver Wight, no início dos anos 1980. Ampliou o escopo para capacidade, programação e funções financeiras e comerciais.
- ERP. Termo popularizado nos anos 1990 (há quem o credite à consultoria Gartner), que estende a integração para toda a empresa, além da manufatura.
O que importa para engenharia é a continuidade: o coração do planejamento de produção dos ERPs atuais continua sendo, conceitualmente, o cálculo de necessidades de materiais.
Os dados mestres da manufatura
O planejamento só é tão bom quanto o cadastro que o alimenta.
Item / material. Cada matéria-prima, componente, semiacabado e produto acabado, com unidade de medida, política de reposição, lead time, tamanho de lote e estoque de segurança.
BOM (Bill of Materials), ou lista de materiais. A estrutura do produto: quais componentes e em que quantidade formam cada item. É hierárquica (um produto acabado contém semiacabados, que contêm matérias-primas). A documentação do Dynamics 365 Supply Chain Management, da Microsoft, exemplifica um comportamento comum: durante o planejamento, o sistema usa a BOM ativa e percorre todos os níveis da estrutura relacionada à ordem de produção. Versões de BOM têm validade por período, o que importa quando o produto muda.
Roteiro de fabricação (routing). A sequência de operações para fabricar um item, os recursos (centros de trabalho, máquinas) usados em cada uma e os tempos de preparação e execução. Serve para programar e para calcular custo.
Centros de trabalho e capacidade. Os recursos, seus calendários e sua capacidade disponível.
Fornecedores e condições de compra. Prazos, lotes mínimos, preços.
O cálculo de necessidades de materiais
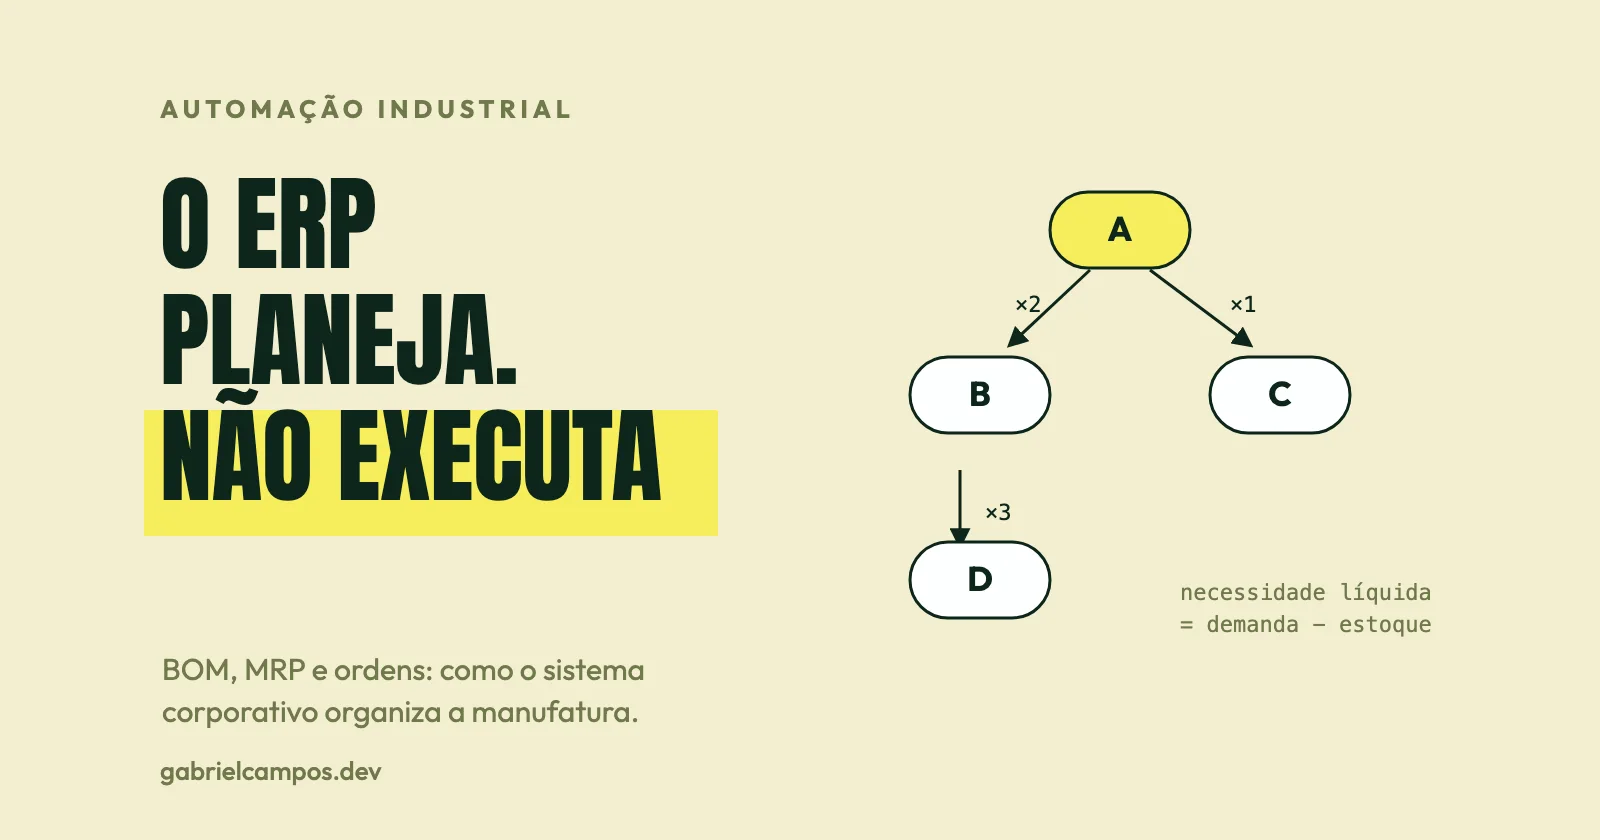
O núcleo do MRP é a explosão da BOM com netting: dado o que precisa ser entregue, desce-se a estrutura e, em cada nível, subtrai-se o que já existe em estoque ou já está a caminho, para chegar ao que realmente precisa ser produzido ou comprado.
Um exemplo hipotético e propositalmente pequeno. O produto A é feito de 2 unidades de B e 1 de C. B é feito de 3 unidades de D. Estoque atual: A=10, B=20, C=0, D=50. A demanda é de 100 unidades de A.
A: demanda 100 − estoque 10        = necessidade líquida  90
B: 90 × 2 = 180 − estoque 20       = necessidade líquida 160
C: 90 × 1 =  90 − estoque 0        = necessidade líquida  90
D: 160 × 3 = 480 − estoque 50      = necessidade líquida 430
Em SQL, esse cálculo, para uma estrutura em árvore em que cada item aparece uma única vez, cabe em uma consulta recursiva. O exemplo foi executado em PostgreSQL 17 antes de publicar:
CREATE TABLE bom (
  parent_item text NOT NULL, child_item text NOT NULL,
  qty_per numeric NOT NULL CHECK (qty_per > 0),
  PRIMARY KEY (parent_item, child_item));
CREATE TABLE stock (item text PRIMARY KEY, on_hand numeric NOT NULL DEFAULT 0);

INSERT INTO bom   VALUES ('A','B',2), ('A','C',1), ('B','D',3);
INSERT INTO stock VALUES ('A',10), ('B',20), ('C',0), ('D',50);

WITH RECURSIVE explosion AS (
  SELECT 'A'::text AS item, 0 AS lvl,
         100::numeric AS gross,
         GREATEST(100 - s.on_hand, 0) AS net
  FROM stock s WHERE s.item = 'A'
  UNION ALL
  SELECT b.child_item, e.lvl + 1,
         e.net * b.qty_per,
         GREATEST(e.net * b.qty_per - s.on_hand, 0)
  FROM explosion e
  JOIN bom b   ON b.parent_item = e.item
  JOIN stock s ON s.item = b.child_item
)
SELECT item, lvl, gross, net FROM explosion ORDER BY lvl, item;
O resultado (A: 90, B: 160, C: 90, D: 430) confere com a conta à mão. Este exemplo é uma simplificação didática. Um MRP real trata: o mesmo componente aparecendo em vários produtos e níveis (o que exige processar cada item uma vez, em ordem de nível mais baixo), lead times e datas de necessidade em vez de apenas quantidades, tamanhos de lote, estoque de segurança, ordens já abertas, perdas e vários depósitos. Não devemos tomar essa consulta como substituto de um motor de planejamento.
Planejamento e ordens
A saída do planejamento são propostas de suprimento: ordens planejadas de produção, requisições ou pedidos de compra, transferências. Nos ERPs em geral, uma ordem planejada é flexível e recalculável a cada rodada de planejamento; ao ser firmada ou convertida, vira uma ordem de produção, com BOM e roteiro congelados para aquela ordem, datas e reserva de materiais. O comportamento exato é do fabricante. Dois exemplos citados pelas documentações:
- Na documentação da SAP (versão antiga do help, mas ilustrativa do conceito), planned orders são convertidas para disparar o suprimento de componentes, podendo gerar requisições de compra, ordens de produção ou de processo.
- Na documentação da Microsoft para o Dynamics 365, o lead time de uma ordem de produção planejada vem de um valor estático do produto liberado, enquanto o de uma ordem firmada vem do agendamento que usa o roteiro e as restrições de recursos. Ou seja, a data prometida pelo plano e a data realizável pelo agendamento podem divergir.
Estoque, compras e custos
Estoque. O ERP mantém saldo por item, depósito, lote e, em muitos casos, número de série, a partir de movimentações: recebimento, consumo em ordem, entrada de produto acabado, expedição, ajuste.
Compras. As necessidades líquidas de itens comprados viram requisições e pedidos de compra. Prazos de entrega dos fornecedores alimentam o planejamento. A documentação da Microsoft descreve o efeito: se o lead time do material é maior que o tempo até a necessidade, o sistema calcula o atraso e o propaga por todos os níveis da BOM até o pedido de venda.
Custos industriais. O ERP acumula custos de material, mão de obra e gastos gerais de fabricação por ordem, e os compara com o custo padrão. A qualidade desse cálculo depende de apontamentos fiéis, que é onde o MES entra: o realizado de material, tempo e refugo vem da execução.
ERP versus MES: planejar versus executar
A diferença central, resumida em uma frase: o ERP responde “o que e quanto precisamos fazer, com quê e a que custo”; o MES responde “o que está sendo feito agora, em qual máquina, e o que realmente aconteceu”.
| Aspecto | ERP | MES |
|---|---|---|
| Horizonte | dias, semanas, meses | turno, hora, minuto |
| Granularidade | ordem, item, lote | operação, estação, evento |
| Foco | planejar, comprometer, contabilizar | executar, registrar, rastrear |
| Dado principal | demanda, estoque, custos | apontamentos, estados, qualidade |
| Falha tolerada | indisponibilidade curta sem parar a linha | idealmente nenhuma parada de linha |
| Origem da verdade | a ordem planejada e o saldo contábil | o realizado no chão de fábrica |
Em fábricas pequenas, o ERP pode cobrir um apontamento simples e dispensar um MES, o que é uma decisão legítima. O problema aparece quando se tenta usar o ERP para rastreabilidade detalhada, controle de paradas e acompanhamento em tempo real, funções para as quais ele não foi desenhado.
Cenário: a demanda cai de 100 para 60
Voltando ao exemplo hipotético, suponha que o cliente reduza o pedido de A de 100 para 60 unidades. Executando a mesma consulta com demanda 60, as necessidades líquidas passam a A=50, B=80, C=50 e D=190 (antes, 90, 160, 90 e 430). Em um ERP real, a mudança se desdobra em várias frentes:
- Planejamento. Na próxima rodada de MRP, as ordens planejadas encolhem. Note que, segundo a documentação da Microsoft, alterações manuais em ordens planejadas só são refletidas no restante do plano na rodada seguinte; o plano não é recalculado instantaneamente.
- Compras. Pedidos já emitidos para D não desaparecem: o ERP sinaliza o excedente e alguém decide entre cancelar, adiar ou manter para consumo futuro, conforme as cláusulas com o fornecedor.
- Produção. Ordens já firmadas e liberadas para o chão de fábrica têm BOM e quantidades congeladas. Alterar uma ordem em andamento exige reprogramar no MES e tratar o que já foi produzido.
- Estoque e custos. O que foi produzido a mais vira estoque de produto acabado ou semiacabado, com impacto em capital de giro e em custos.
A lição de engenharia é que a mudança se propaga em tempos diferentes por camadas diferentes, e o sistema precisa expressar estados intermediários (planejado, firmado, liberado, em execução, concluído) em vez de supor que tudo é recalculável.
Desafios de integração
Consistência e dono do dado. A ordem nasce no ERP; o realizado nasce no MES. Itens, BOMs e roteiros costumam ser mantidos no ERP e consumidos pelo MES. Duplicar o cadastro nos dois sistemas é fonte clássica de divergência.
Sincronização assíncrona. O ERP não precisa de resposta em milissegundos e o MES não deve parar por causa dele. A integração costuma ser baseada em mensagens ou arquivos, com reenvio e idempotência. A parte 5 do ISA-95 trata das transações entre sistemas de negócio e de manufatura; a adoção do vocabulário da norma ajuda, mas cada ERP e cada MES têm interfaces próprias.
Granularidade. O ERP quer quantidades por ordem; o chão de fábrica gera eventos por segundo. Alguém precisa agregar, e a fronteira dessa agregação é decisão de arquitetura.
Tempo e fuso. Fechamentos contábeis, turnos e horários de verão tornam a modelagem de datas mais delicada do que parece.
Qualidade e logística. Integrações com sistemas de qualidade (liberação ou bloqueio de lotes) e de logística (expedição, WMS, transporte) seguem a mesma lógica: o ERP precisa saber se um lote pode ser faturado e enviado, e esses sistemas precisam receber a ordem e devolver o resultado.
Relação com engenharia de software
Na minha leitura, o ponto mais valioso para quem desenvolve é entender o ERP como sistema de registro, não como sistema de tempo real. Isso ajuda a decidir onde ele é a fonte da verdade (cadastros, ordens, saldos contábeis), onde ele consome (realizado) e como desenhar integrações tolerantes a atraso. Também ajuda a resistir à tentação de colocar lógica de chão de fábrica no ERP, ou lógica contábil no MES. O artigo 05 coloca ERP, MES, SCADA e historiadores lado a lado.
Conclusão
O ERP planeja a manufatura a partir de dados mestres, demanda e estoque, e a contabiliza ao final. A lógica de explosão de BOM com netting continua sendo o centro desse planejamento, mas ela vive no mundo das quantidades e datas planejadas, não no da execução. Quem integra ERP e MES precisa respeitar essa diferença de natureza e projetar para mudanças que se propagam em ritmos diferentes.
Referências
Este artigo é um estudo baseado nas fontes abaixo. Trechos marcados como opinião refletem a minha leitura. O exemplo de BOM, a consulta SQL e o cenário de demanda são hipotéticos e ilustrativos.
- Microsoft. Production planning (Planning Optimization), Dynamics 365 Supply Chain Management, Microsoft Learn. Comportamento específico deste produto.
- SAP. Planned orders, SAP Help (release 4.6C). Documentação antiga, usada apenas para o conceito de conversão de ordens planejadas.
- OPC Foundation. OPC 10030, 4.2.3 ISA-95, para os níveis e horizontes de tempo do ISA-95.
- ISA. ISA-95 Standard: Enterprise-Control System Integration.
- Sobre a história de MRP, MRP II e ERP: a narrativa e as atribuições (Orlicky, Wight, Gartner) vêm de fontes secundárias, como resumos de consultorias e fornecedores (por exemplo, MRPeasy e EBSCO Research Starters). Não consultei os textos originais; confirmar antes de citar formalmente.
Precisa de apoio técnico no seu projeto ou sistema?
Atuo no desenvolvimento de sistemas web sob medida, integrações de APIs e diagnóstico de performance. Atendimento direto com o desenvolvedor, sem intermediários.
Artigos Relacionados
MES, ERP, SCADA e historiadores: diferenças e integração
Comparativo técnico entre MES, ERP, SCADA e historiadores: o que cada um recebe e produz, como se integram e o que quebra quando a integração é ruim.
IIoT e Indústria 4.0: arquiteturas com borda e nuvem
O que diferencia IIoT de IoT, como projetar coleta, borda e nuvem, o papel de MQTT e OPC UA, digital twins e manutenção preditiva, com limites e custos.